
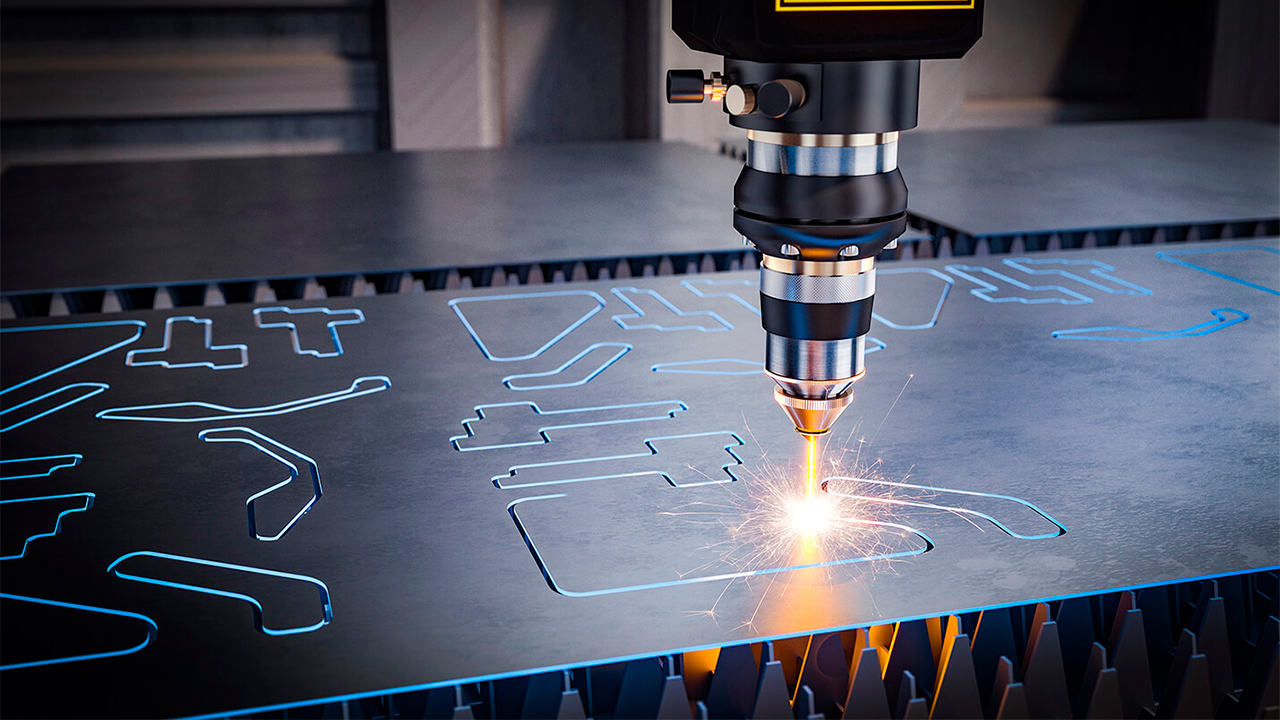
Технология широко применяется в промышленности благодаря высокой точности, скорости обработки и возможности работы со сложными геометрическими формами. Подробнее о профессиональной лазерной резке металла и ориентировочные цены - на сайте: https://r-laser.ru/.
Принцип работы
Лазерный луч генерируется резонатором (источником излучения), затем с помощью системы зеркал или оптоволокна направляется в режущую головку. Там линза фокусирует луч в маленькую точку на поверхности металла. В этой точке концентрация энергии становится настолько высокой, что металл мгновенно нагревается до температуры плавления или испарения.
Расплавленный или испарившийся металл удаляется из зоны реза с помощью вспомогательного газа, который подаётся через сопло режущей головки. Выбор газа зависит от типа металла: например, при резке углеродистой стали часто используют кислород, а для нержавеющей стали или алюминия — азот.
Процесс контролируется системой ЧПУ (числовое программное управление), которая считывает управляющую программу, созданную на основе чертежа детали, и управляет движениями станка, мощностью лазера, подачей газа и другими параметрами.
Виды лазерной резки
В зависимости от способа воздействия на материал выделяют несколько разновидностей лазерной резки:
-
Узконаправленное плавление металла. Поверхность быстро прогревается лучом лазера до высокой температуры, после чего расплавленный металл выдувается струёй кислорода под давлением. Применяется для тонколистовых заготовок.
-
Испарение (сублимационная резка). Материал обрабатывается интенсивными сверхкороткими лазерными импульсами, в результате поверхность разогревается до испарения. Пары разогретого металла убираются с помощью струи аргона. Используется для очень тонких заготовок.
-
Лазерное управляемое термораскалывание (ЛУТ). Линия реза нагревается с помощью лазерного излучения, а затем обрабатывается хладагентом для резкого понижения температуры. Резкие температурные колебания создают поверхностное напряжение материала, в результате чего он раскалывается по линии реза. Применяется для хрупких материалов, в том числе неметаллов.
-
Кислородная резка с лазерной поддержкой. Сначала металл разогревается до температуры плавления, а затем на него направляется мощный поток кислорода под высоким давлением. Позволяет разрезать заготовки толщиной до 10 см. Обозначается аббревиатурой LASOX.
Выбор метода обработки зависит от типа металла, его отражающей способности, толщины заготовки и других факторов.
Типы лазеров
Для резки металла используются разные типы лазеров:
-
CO₂-лазеры. В качестве активной среды используются углекислый газ, азот или гелий. Длина волны излучения — 10,6 мкм, что хорошо поглощается прокатом. Мощность лазеров — 1–25 кВт, чего хватает для толщины заготовки до 50 мм.
-
Твердотельные лазеры. В качестве активной среды используются кристаллы, легированные ионами неодима или иттербия. Длина волны излучения — 1–1,1 мкм, что эффективно поглощается металлами. Мощность лазера — до 10 кВт, чего хватает на сталь толщиной до 20 мм.
-
Волоконные лазеры. Активная среда — оптическое волокно, легированное ионами иттербия. Длина волны излучения — 1,07 мкм, которая поглощается большинством заготовок. Мощность лазера — 1–30 кВт, чего хватает для раскроя металлопроката толщиной до 40 мм.
Плюсы лазерной резки
-
Высокая точность. Допуск может составлять ±0,01 мм или ±0,1 мм в зависимости от оборудования.
-
Минимальная деформация материала. Благодаря низкому тепловому воздействию риск термической деформации детали снижается, особенно при работе с тонкими листами.
-
Возможность обработки сложных контуров и мелких деталей. Технология предоставляет большую геометрическую свободу.
-
Высокая скорость резки. Особенно при использовании современных волоконных лазеров для обработки тонколистовых материалов.
-
Бесконтактный метод обработки. Отсутствует износ режущего инструмента, как, например, у фрез или пил, а также механическое давление на заготовку, что позволяет обрабатывать даже хрупкие или легко деформируемые материалы.
-
Гибкость и автоматизация процесса. Переход от изготовления одной детали к другой требует лишь загрузки новой управляющей программы.
-
Экономия материала. Достигается за счёт малой ширины реза и возможности оптимальной раскладки деталей на листе.
Минусы лазерной резки для потребителя
- Ограничения по толщине металла. Например, для стали — до 40 мм, для алюминия — 10–15 мм в зависимости от сплава.
- При обработке определённых заготовок могут появляться закалённые участки, склонные к растрескиванию.
Таким образом, лазерная резка металла — высокотехнологичный метод обработки, который сочетает скорость, точность и гибкость. Однако его применение требует учёта технических и экономических ограничений.