
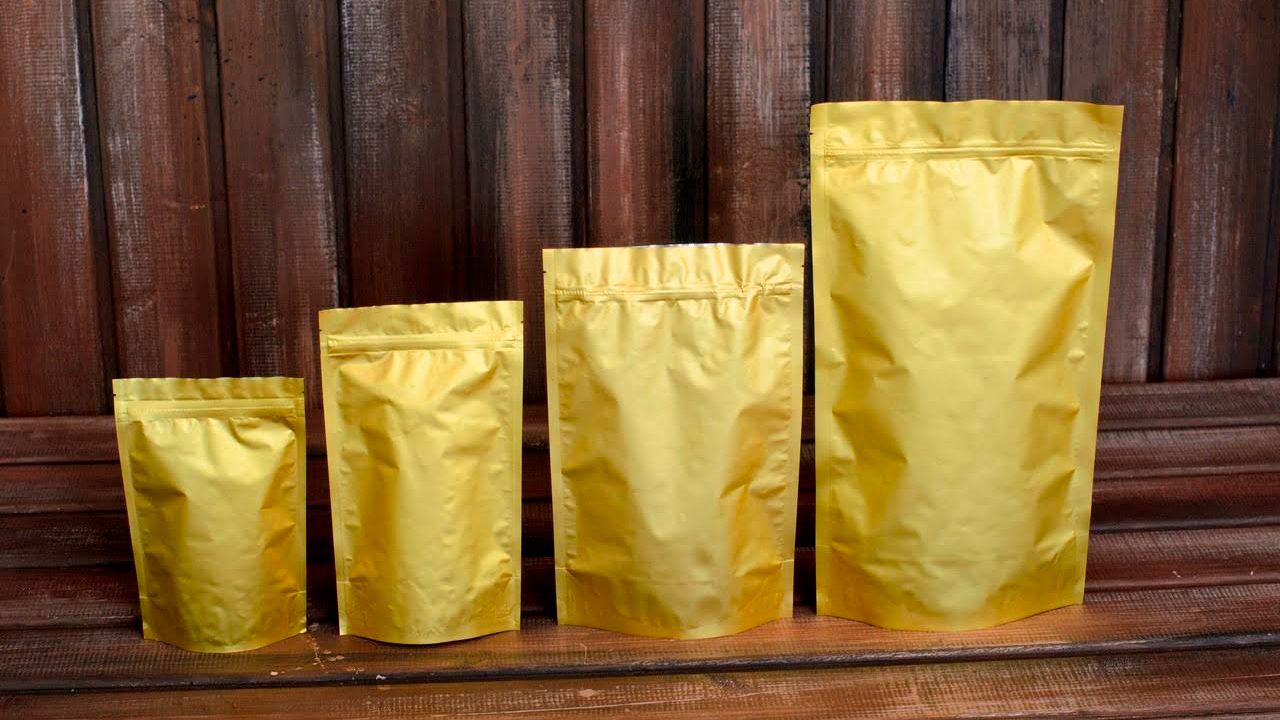
Ниже — профессиональный разбор всех этапов, из которых состоит процесс изготовления дой-пак упаковки.
Этап 1. Разработка структуры и подбор материалов
Дой-пак представляет собой многослойный ламинированный материал, в котором каждый слой выполняет свою задачу:
- PET — жёсткость, формоустойчивость, качество печати;
- PE — герметичность и возможность сваривания;
- AL или металлизированные плёнки — защита от света, влаги и кислорода;
- BOPA (нейлон) — стойкость к проколам и механическим нагрузкам.
Комбинация слоёв формируется под конкретный продукт. Например:
- для кофе используют материал с высокой барьерностью;
- для сыпучих продуктов — более лёгкие структуры;
- для косметики и гелей — плёнки, устойчивые к агрессивным средам.
Правильно подобранная структура обеспечивает срок годности, стабильность формы и защиту от внешних факторов.
Этап 2. Печать на рулонных материалах
Гибкая упаковка требует высокоточной печати. Наиболее распространены два метода:
- Флексография — универсальна, эффективна для средних и больших тиражей.
- Ротогравюрная печать — идеально подходит для премиальной продукции, даёт глубокий цвет и высокую детализацию.
Ключевые параметры печати:
- точность цветопередачи,
- стабильность растровой точки,
- отсутствие смазывания и ореолов,
- возможность работы с тонкими и растяжимыми плёнками.
После печати материал проходит сушку и визуальный контроль, чтобы исключить дефекты до этапа ламинации.
Этап 3. Ламинирование слоёв
Многослойная структура создаётся методом ламинации. Возможны два варианта:
- клеевая ламинция — для универсальных упаковок;
- бессолвентная ламинация — экологичная и идеально подходит для пищевой продукции.
Основная задача этого этапа — обеспечить надёжное сцепление слоёв без расслоений и пузырей. Готовый материал должен выдерживать давление, высокую температуру сварки и механические нагрузки при фасовке.
Этап 4. Резка рулона на полотна
После ламинирования материал созревает (обычно 24–48 часов), чтобы клей полностью набрал прочность. Затем он режется на полотна нужной ширины.
Точность резки важна для корректной работы последующих узлов: сварки, вырубки и формирования дна.
Этап 5. Формирование конструкции дой-пака
На специальном оборудовании выполняются:
- нижний шов, который формирует устойчивое донышко;
- боковые швы;
- вырез под евро-подвес (если нужен);
- придание формы стоящего пакета (stand-up).
Именно на этом этапе дой-пак приобретает своё «узнаваемое» конусное основание, позволяющее пакету стоять вертикально.
В средней части производственной статьи важно отметить, что производство дой паков требует высокой точности настройки сварочных модулей — от давления до температуры, поскольку каждый тип плёнки по-разному реагирует на нагрев и давление.
Этап 6. Монтаж функциональных элементов
Современные дой-паки часто включают дополнительные элементы:
- зип-замок,
- клапан дегазации (для кофе),
- крышку-дозатор,
- прозрачное окно,
- усиленные швы,
- перфорацию для лёгкого вскрытия.
Каждый элемент добавляется на отдельном технологическом узле. Особенно важно обеспечить точное позиционирование, чтобы изделие корректно работало при фасовке.
Этап 7. Финальная резка, тестирование и упаковка
Готовые дой-паки проходят:
- тест на герметичность швов,
- испытания на давление,
- контроль толщины и ровности сварки,
- визуальную проверку печати.
Затем упаковку группируют, фасуют и отправляют заказчику.
Качественный контроль — один из ключевых этапов всего производственного цикла. Любое отклонение может привести к браку при фасовке или снижению срока годности продукта.
Заключение
Современное производство дой-паков сочетает высокоточные технологии, инженерный подход и глубокое понимание свойств материалов. Успех в изготовлении этой упаковки зависит от грамотной комбинации слоёв, качества печати, надёжности швов и умения учитывать особенности конкретного продукта.
Переход рынка на гибкие упаковочные решения делает дой-пак форматом, который остаётся актуальным для самых разных отраслей — от пищевой промышленности до косметики и бытовой химии.